

Como as máquinas para cobrir, decorar e polir chocolate conseguem um acabamento impecável
Por que a fase de revestimento final define a qualidade da confeitaria
Uma barra de chocolate, um praliné ou um biscoito podem ser feitos com matérias-primas excelentes e ainda assim falhar na prateleira se o revestimento externo estiver fosco, irregular ou rachado. A etapa de acabamento de uma linha de confeitaria é onde um produto ganha superfície brilhante e apetitosa ou perde valor de mercado devido a defeitos visíveis. Este estágio normalmente inclui três etapas conectadas: revestir o centro com chocolate líquido, adicionar um padrão decorativo ou cobertura e polir a superfície até obter um brilho estável e atraente.
Os fabricantes que tratam essas três etapas como um único fluxo de trabalho contínuo, em vez de máquinas isoladas e aparafusadas, relatam consistentemente menos rejeições e resultados mais previsíveis. Este artigo analisa como funciona cada etapa, quais variáveis do processo são importantes e como avaliar equipamentos para uma linha de produção que precisa de um acabamento profissional e repetível.
As três etapas de uma linha de revestimento
Umtes de comparar máquinas individuais, é útil separar o processo de acabamento em zonas funcionais distintas. Cada zona tem sua própria faixa de temperatura, ação mecânica e meta de qualidade.
| Palco | Função Primária | Faixa de temperatura típica | Risco de qualidade se ignorado |
|---|---|---|---|
| Revestimento (revestimento) | Aplique um chocolate uniforme ou uma casca composta sobre a peça central | 29 a 32 graus C | Manchas descobertas, cobertura fina, defeitos de base |
| Decoração | Aplique linhas de chuvisco, pontos, inclusões ou uma segunda cor | 30 a 33 graus C | Padrão de marca inconsistente, fraca diferenciação visual |
| Polimento | Crie uma camada de brilho estável e remova a névoa da superfície | Ambiente, 18 a 22 graus C | Acabamento turvo, marcas de impressões digitais, apelo de prateleira curta |
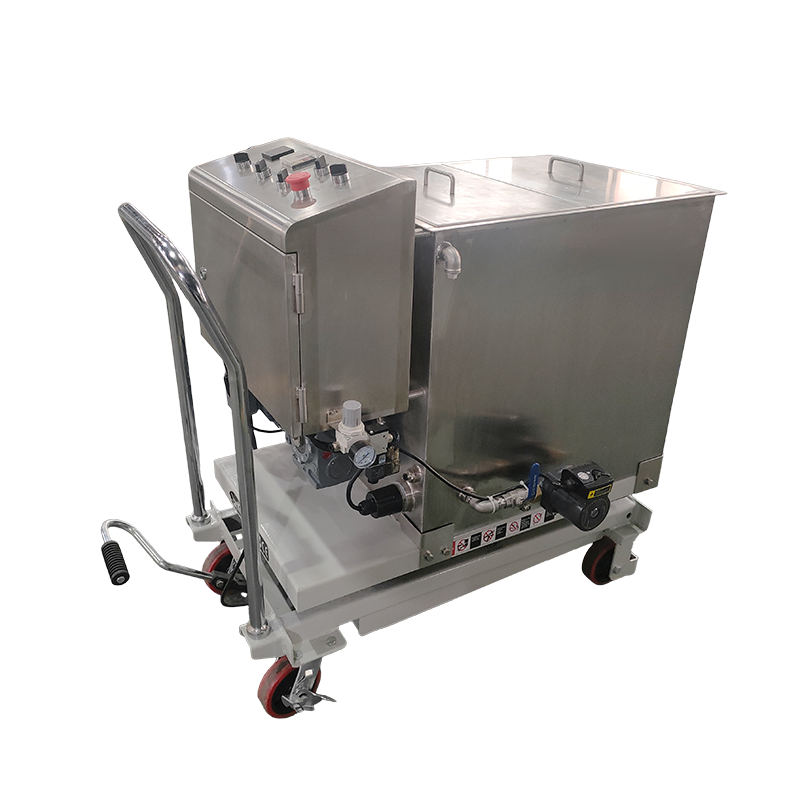
Cada uma dessas zonas pode ser manuseada por uma máquina dedicada, e a forma como elas se conectam através do sistema de transporte tem um efeito direto na velocidade e na consistência da linha. Um máquina de fonte de chocolate é frequentemente usado a montante para manter o chocolate derretido em circulação contínua e com uma viscosidade estável antes mesmo de atingir a cortina de revestimento, o que reduz o risco de desvio de temperatura alimentando o revestimento.
O que acontece dentro de uma linha de revestimento de chocolate
An máquina de revestimento funciona passando peças centrais, como biscoitos, nozes, frutas ou recheios moldados, sob uma cortina caindo de chocolate temperado. Uma correia de malha transporta o produto através da cortina, depois sob um rolo de revestimento inferior e, finalmente, através de um conjunto de sopradores de ar ou facas que controlam a espessura da casca. A velocidade da correia, o volume da cortina e o fluxo de ar são as três variáveis que mais afetam o peso do revestimento.
Principais zonas funcionais de uma linha de revestimento
- Seção de alimentação: alinha e espaça as peças centrais antes que elas entrem na cortina
- Zona de revestimento inferior e cortina: aplica a camada primária de chocolate de cima e de baixo
- Zona de detalhamento: remove o excesso de chocolate e modela a borda do revestimento
- Túnel de resfriamento: ajusta o casco através de uma queda de temperatura controlada
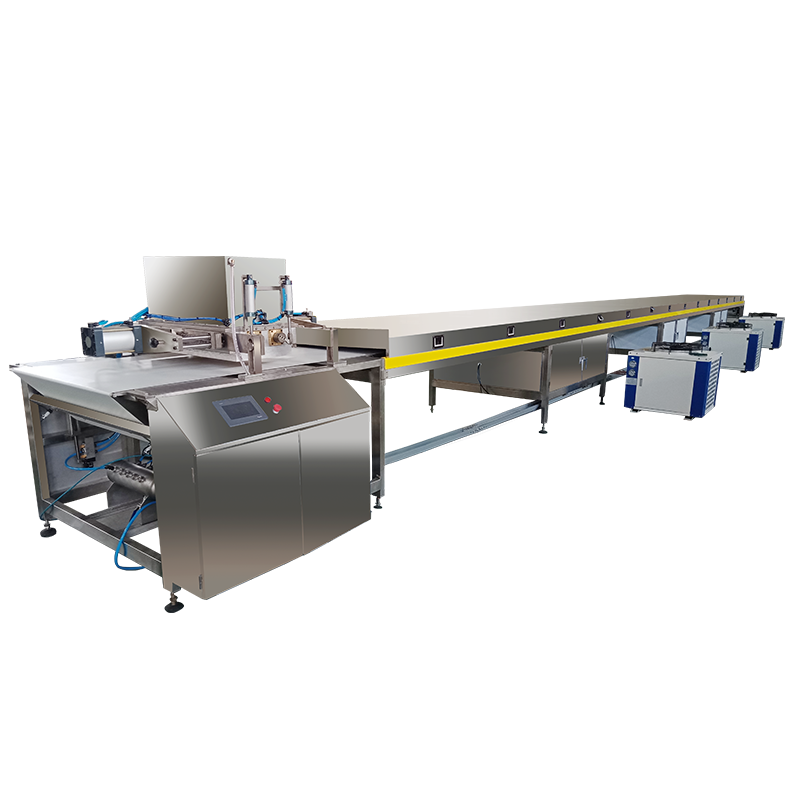
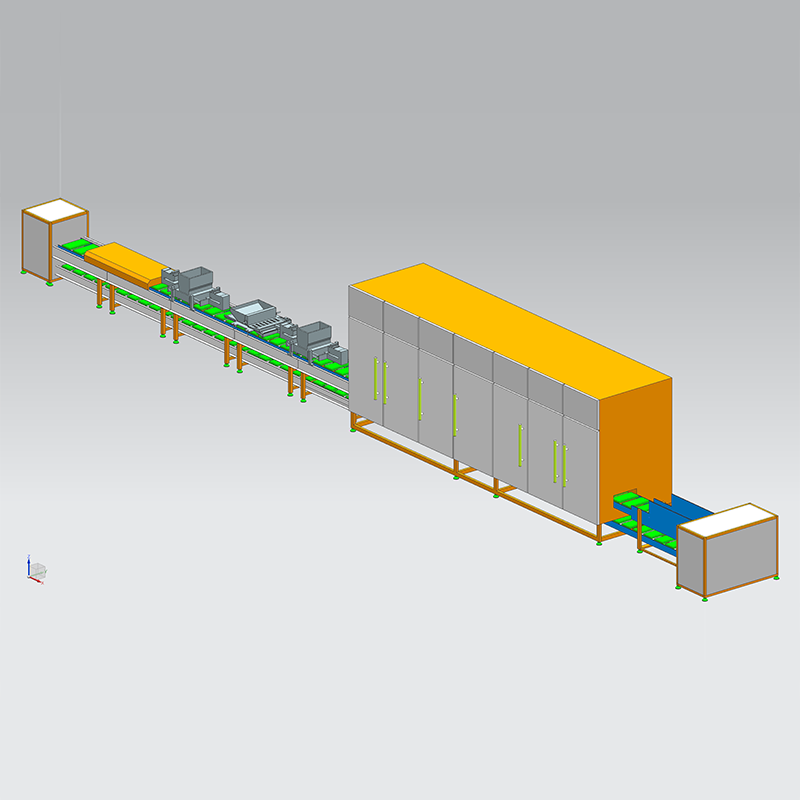
O Linha de revestimento de chocolate série SJP é construído em torno desta sequência, combinando um reservatório de chocolate temperado, cabeça de revestimento de cortina e túnel de resfriamento em uma única linha conectada. Como o reservatório recircula o chocolate continuamente, a linha evita os problemas de sedimentação e descamação que ocorrem quando o chocolate derretido permanece parado por longos períodos.
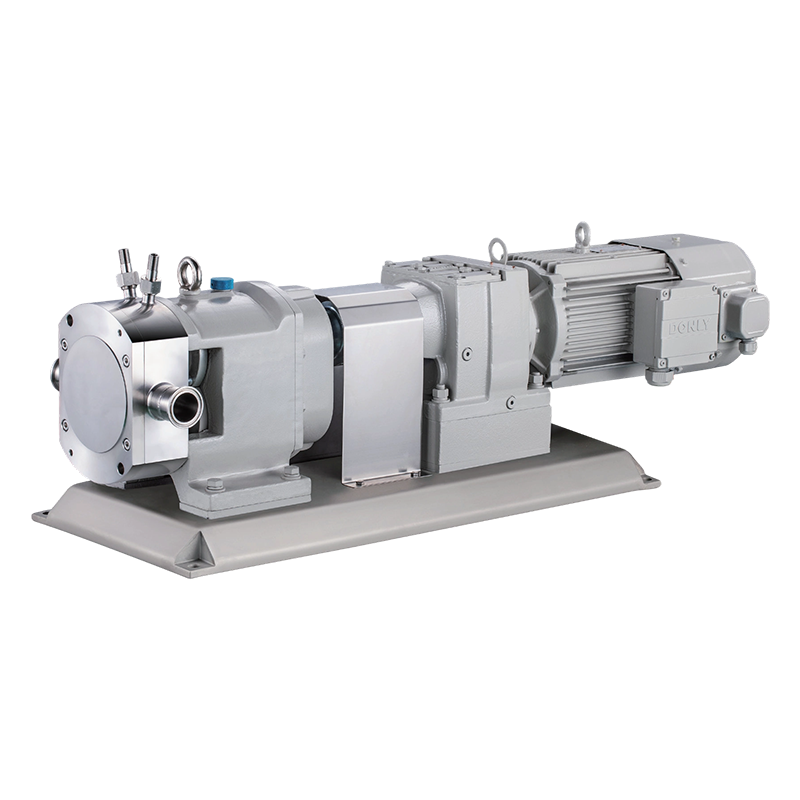
Confiável transporte de chocolate entre o tanque de fusão, a unidade de têmpera e o cabeçote de revestimento é tão importante quanto o próprio cabeçote de revestimento. Se a bomba de transferência ou a tubulação permitirem que o chocolate esfrie de maneira desigual, a viscosidade na cortina variará e o peso do revestimento variará ao longo da produção, mesmo que as configurações do revestimento nunca mudem. Esta é uma das razões pelas quais as linhas de revestimento são geralmente especificadas como um sistema conectado, e não como componentes adquiridos separadamente.

Como as etapas de revestimento, decoração e polimento se conectam
Compreender o fluxo físico do produto através de uma linha de acabamento torna mais fácil diagnosticar a origem de um problema de qualidade. O diagrama abaixo mostra a sequência típica desde a peça central bruta até o produto embalado e polido.
Adicionando identidade por meio da decoração
Uma vez que um produto tem uma casca de chocolate definida, a decoração é o que lhe confere identidade visual na gôndola do varejo. Isso pode incluir uma linha de garoa contrastante, padrões de pontos, nozes picadas ou inclusões de migalhas, ou um padrão impresso usando manteiga de cacau colorida. A decoração deve ser aplicada enquanto a base ainda estiver receptiva, pois o chocolate totalmente cristalizado não irá aderir adequadamente a uma segunda camada.
A Máquina de decoração QLH é posicionado diretamente após o túnel de resfriamento de uma linha de revestimento, de modo que o invólucro de base tenha aderência superficial suficiente para que a camada de decoração adira sem manchar. O espaçamento dos bicos, a sincronização da velocidade da linha com o transportador principal e a viscosidade do material afetam a aparência do padrão resultante.
Além dos padrões de garoa e pontos, muitas linhas também usam um máquina de revestimento de cinto configuração para aplicar uma segunda camada completa, como um revestimento composto colorido sobre uma casca de chocolate base, antes que a cabeça de decoração adicione detalhes mais finos. Essa abordagem em camadas é comum para produtos sazonais ou promocionais que precisam de uma identidade visual distinta sem alterar a receita subjacente.

Polimento: a etapa que determina o apelo na prateleira
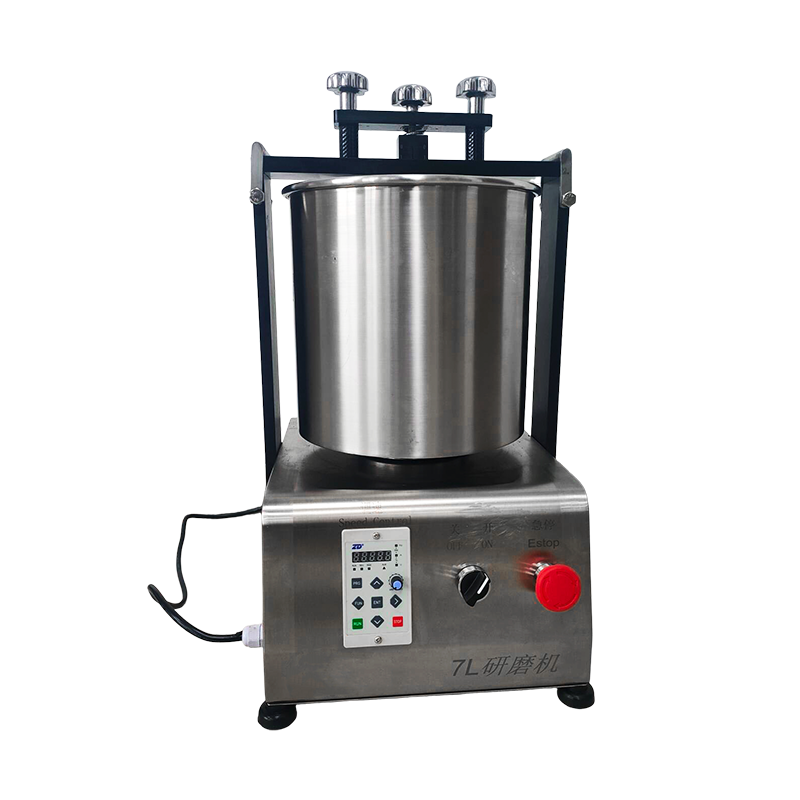
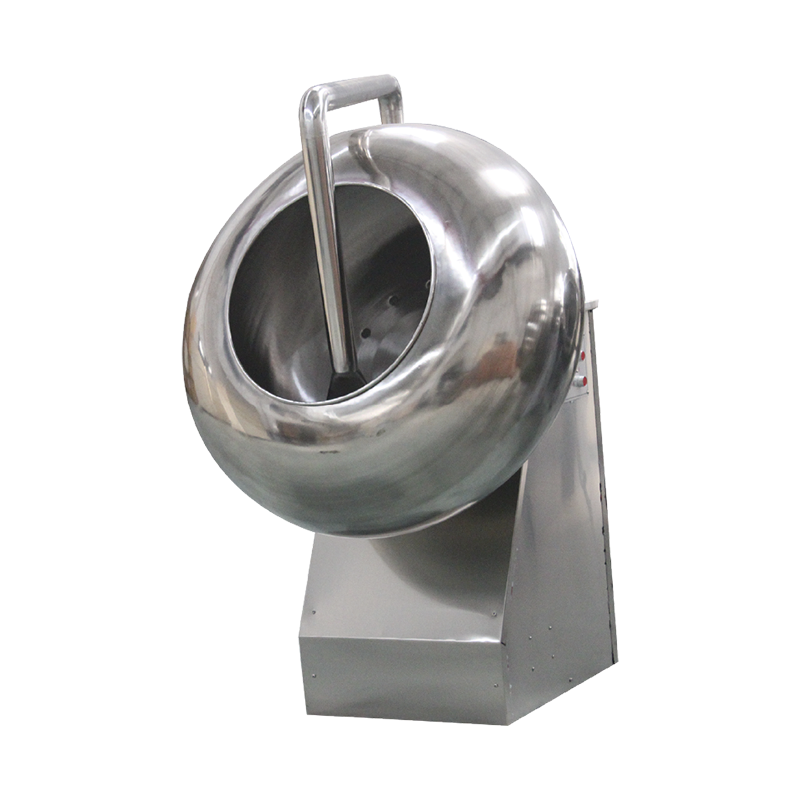
O brilho é uma das primeiras coisas que um comprador nota e também um dos atributos de qualidade mais fáceis de perder durante o armazenamento e transporte. O polimento resolve isso construindo uma película fina e estável sobre o produto revestido, mais comumente através de um processo de tambor rotativo semelhante, em princípio, a um processo de polimento. máquina de panificação de doces operação, onde o produto gira suavemente enquanto um pequeno volume de agente de polimento é aplicado em doses controladas.
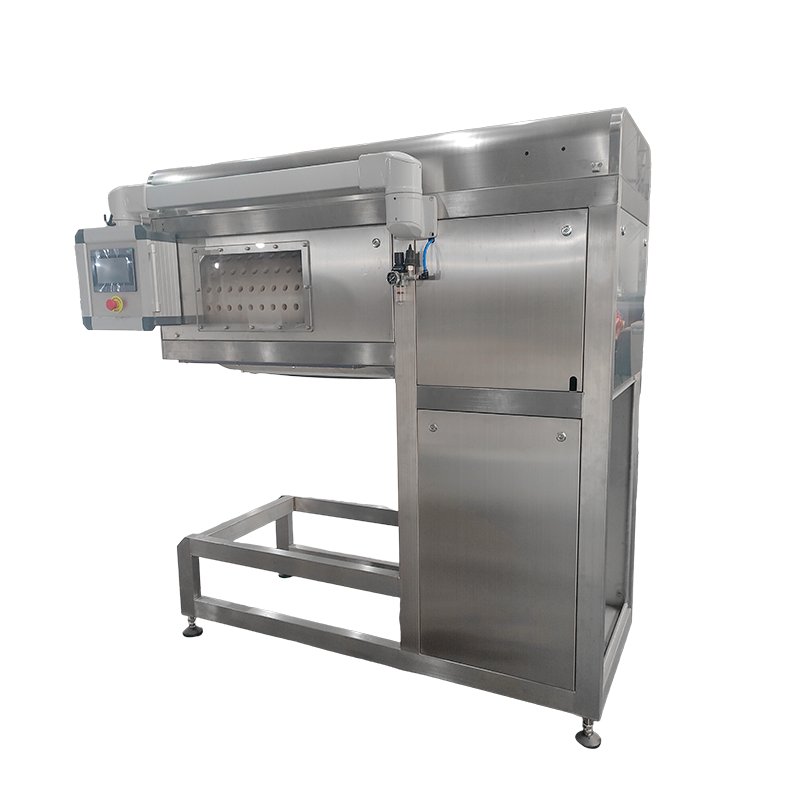
A Máquina de polimento série PGJ normalmente opera como a última etapa mecânica antes da embalagem. A velocidade de rotação do tambor, o tempo de permanência e o intervalo de dosagem precisam ser ajustados ao tamanho e formato específico do produto, uma vez que peças superdimensionadas ou irregulares dão polimento desigual se a velocidade do tambor for definida para um item menor e mais uniforme.
| Polimento Variable | Efeito se for muito baixo | Efeito se for muito alto |
|---|---|---|
| Velocidade de rotação do tambor | Distribuição irregular de brilho | Abrasão superficial, bordas lascadas |
| Tempo de permanência | Formação de filme incompleta | Excesso de acúmulo, superfície pegajosa |
| Polimento agent dosage | Acabamento opaco e irregular | Pedaços pegajosos se aglomerando |
Esta etapa também funciona como equipamento de revestimento de doces para confeitos empanados além do chocolate, incluindo nozes empanadas com açúcar e produtos do tipo drageia, uma vez que o mecanismo do tambor e o princípio de dosagem são basicamente os mesmos, independentemente do material de revestimento.
Comparando rapidamente as funções dos equipamentos
O table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Equipamento | Posição na fila | Saída Principal |
|---|---|---|
| Linha para Revestimento de Chocolate | Após a formação da peça central, antes do túnel de resfriamento | Cobertura uniforme da base |
| Decoração Machine | Após o túnel de resfriamento, antes da pega final | Padrão, chuvisco ou segunda camada de cor |
| Polimento Machine | Fase final antes da embalagem | Brilho estável e proteção de superfície |
Ao traçar uma nova linha de acabamento, deixe um espaçamento ajustável entre a saída do túnel de resfriamento e o cabeçote de decoração. O produto que sai do túnel muito quente irá manchar o bico de decoração, enquanto o produto que esfriou muito não aceitará uma segunda camada de forma limpa.
Defeitos Superficiais Comuns e Sua Provável Fonte
A maioria dos defeitos de revestimento visíveis pode ser atribuída a uma dentre um pequeno número de variáveis do processo. A revisão do padrão de um defeito, e não apenas do defeito, geralmente aponta para o estágio responsável.
- Listras ou flores acinzentadas : geralmente associado ao mau controle de têmpera antes que o chocolate chegue à cortina de revestimento ou ao ciclo de temperatura durante o armazenamento após a embalagem
- Manchas finas ou nuas na casca : frequentemente causado pelo volume da cortina que é muito baixo em relação à velocidade da esteira ou por peças centrais que estão muito frias ao entrar na cortina
- Linhas de decoração onduladas ou quebradas : normalmente um problema de sincronização entre o cabeçote de decoração e a velocidade do transportador principal
- Brilho opaco ou irregular após o polimento : frequentemente atribuído a dosagem inconsistente do agente de polimento ou velocidade do tambor que não corresponde ao tamanho do produto
- Produto grudado após o polimento : geralmente o resultado de excesso de agente de polimento combinado com tempo de permanência ou secagem insuficiente
Como essas etapas estão interligadas, nem sempre um defeito que aparece na etapa de polimento tem origem ali. Uma casca que foi ligeiramente sub-revestida na fase de revestimento, por exemplo, pode deixar uma textura de superfície irregular que nenhum ajuste de polimento corrigirá totalmente.
Hábitos práticos de manutenção para resultados consistentes
O equipamento de acabamento funciona com correias móveis, tambores rotativos e chocolate líquido em circulação contínua, todos os quais necessitam de atenção rotineira para manter uma qualidade consistente durante longos ciclos de produção.
- Limpe a cortina de revestimento e o rolo inferior no final de cada turno para evitar o acúmulo de resíduos que alteram o peso do revestimento ao longo do tempo
- Verifique semanalmente a tensão da correia nas seções de revestimento e resfriamento, pois uma correia flácida altera o tempo de permanência sob a cortina
- Inspecione diariamente os bicos de decoração em busca de bloqueios parciais, que são uma causa comum e muitas vezes esquecida de padrões de garoa inconsistentes
- Calibre a bomba doseadora de agente de polimento em um cronograma fixo, em vez de esperar que apareça um problema de brilho visível
- Registre as leituras de temperatura da unidade de têmpera para que o desvio gradual possa ser detectado antes que afete um lote inteiro de produção
Perguntas frequentes
Q1: Qual é a diferença entre revestimento e panning como métodos de revestimento?
O Enrobing aplica uma cobertura passando o produto sob uma cortina caindo de chocolate líquido, adequada para peças que necessitam de uma casca cheia e uniforme. A panificação aplica o revestimento em camadas finas enquanto o produto gira em um tambor rotativo, adequado para peças menores ou aplicações onde uma camada mais fina e edificável é preferida.
Q2: Como a decoração é cronometrada em relação ao túnel de resfriamento?
A decoração é geralmente aplicada logo após a base sair do túnel de resfriamento, enquanto a superfície ainda apresenta uma leve aderência. Isto permite que a camada de decoração se una sem que a base perca a sua forma ou que a decoração fique manchada ao entrar em contacto.
Q3: Por que o polimento às vezes reduz o brilho em vez de melhorá-lo?
Isto geralmente acontece quando a dosagem do agente de polimento é muito alta para o tempo de permanência disponível, deixando uma película irregular ou pegajosa em vez de lisa. Reduzir ligeiramente a dosagem ou prolongar o tempo de permanência normalmente resolve o problema.
Q4: Uma linha pode lidar com vários formatos de produtos sem grandes mudanças?
Muitas linhas de acabamento podem lidar com uma variedade razoável de formatos apenas com ajustes de velocidade da esteira e volume da cortina. Mudanças significativas no tamanho ou peso da peça, entretanto, geralmente requerem o ajuste da velocidade do tambor na etapa de polimento e também da altura do bico na etapa de decoração.
Q5: O que faz com que o peso do revestimento se desloque durante uma longa produção?
A variação gradual da temperatura no reservatório recirculante de chocolate é a causa mais comum, uma vez que a viscosidade muda com a temperatura, mesmo dentro de uma faixa estreita. Verificações regulares de temperatura na cortina, não apenas no tanque de fusão, ajudam a detectar isso antes que afete o rendimento.