

Como o equipamento industrial para revestimento de chocolate melhora a consistência do revestimento?
O papel dos equipamentos de revestimento nas modernas linhas de confeitaria
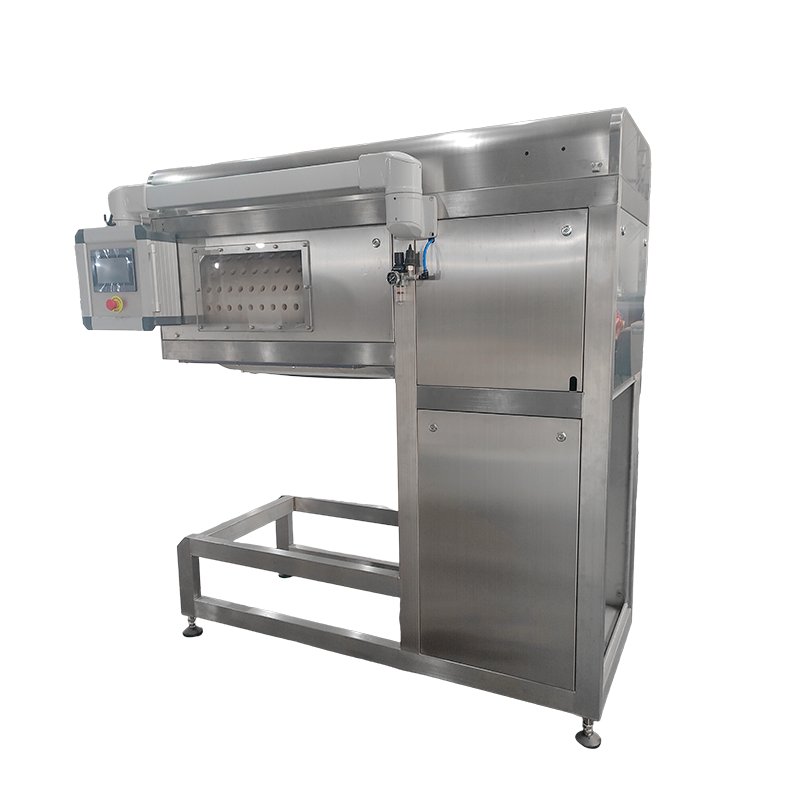
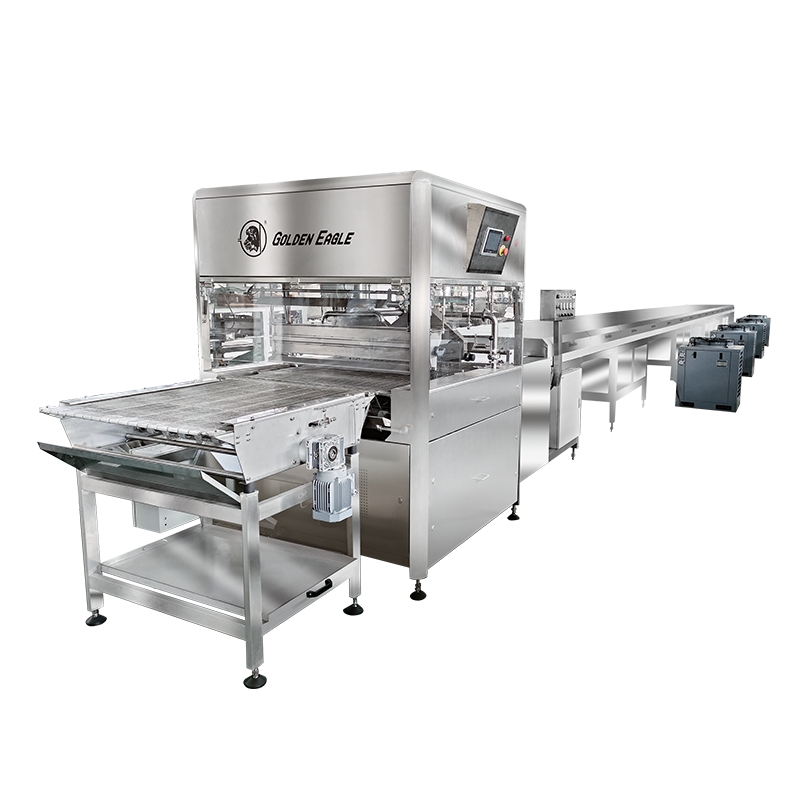
A cobertura consistente de chocolate é um dos problemas mais difíceis na fabricação de confeitos. Um biscoito, wafer, cacho de nozes ou doce que passa manualmente por um banho irá acumular camadas irregulares, bolsas de ar e marcas de gotejamento que aparecem imediatamente nas prateleiras do varejo. Este é exatamente o problema que um linha para revestimento de chocolate foi projetado para resolver. Em vez de mergulhar os produtos individualmente, um revestidor carrega os itens em uma esteira de malha móvel através de uma cortina de chocolate temperado, aplica uma camada inferior controlada e, em seguida, remove o excesso de revestimento com facas de ar calibradas antes que o produto entre em um túnel de resfriamento.
O espaçamento do produto na correia de alimentação, a vazão da cortina e a pressão da faca de ar interagem entre si, e é por isso que uma instalação que simplesmente compra a maior máquina disponível sem combinar essas configurações com seu produto real muitas vezes acaba com uma consistência pior do que uma linha menor e corretamente especificada.
Para os gerentes de fábrica que avaliam uma nova capacidade de revestimento, a decisão raramente é sobre automatizar, mas qual configuração do equipamento de revestimento se adapta ao mix de produtos, à meta de produtividade e ao layout do piso já implementado. Este artigo detalha como o equipamento de revestimento funciona mecanicamente, como normalmente são os dados de desempenho em diferentes escalas de operação e como comparar o revestimento automatizado com métodos manuais ou semiautomáticos usando critérios mensuráveis em vez de afirmações de marketing. Também abrange os padrões de defeitos que aparecem com mais frequência quando uma linha é mal configurada, juntamente com os hábitos de manutenção que mantêm um sistema funcionando dentro da tolerância durante anos de operação contínua, em vez de meses.
Produtores de confeitaria, panificação e salgadinhos abordam esse equipamento a partir de diferentes pontos de partida. Uma padaria que adiciona uma etapa de revestimento a uma linha de wafer ou biscoito existente geralmente está adaptando um revestimento em um comprimento de piso fixo, enquanto um produtor de confeitaria que constrói uma nova instalação tem mais liberdade para dimensionar o túnel de resfriamento e o reservatório em torno de metas de volume de longo prazo. Ambos os grupos se beneficiam ao trabalhar com o mesmo conjunto de fundamentos mecânicos antes de comparar modelos específicos.
Como um Enrober Industrial de chocolate Processa o Produto
A nível funcional, o equipamento de revestimento executa quatro operações distintas em sequência, e cada estágio tem seus próprios requisitos de tolerância. Compreender esta sequência é importante porque um gargalo ou desalinhamento em qualquer estágio aparecerá como um defeito três etapas depois, muitas vezes tornando difícil rastrear a causa raiz no produto acabado.
O estágio de alimentação coloca o produto em uma esteira de malha de arame em um espaçamento fixo, o que é crítico porque o espaçamento irregular posteriormente faz com que o chocolate se prenda entre os itens ou deixe lacunas na cobertura. Um pré-fundador, quando instalado, aplica uma fina camada de base para que o produto não grude na malha e para que a camada final tenha uma parte inferior limpa e selada, em vez de um padrão com textura de malha. A cabeça de revestimento principal deixa cair uma cortina contínua de chocolate temperado sobre o produto em movimento, submergindo totalmente a parte superior e as laterais. As facas de ar posicionadas imediatamente após a cortina removem o excesso de chocolate direcionando a pressão do ar calibrada ao longo da largura da esteira, que é o que determina o peso e a uniformidade do revestimento final muito mais do que a própria cortina. Finalmente, o produto revestido passa por um túnel de resfriamento multizona onde a temperatura é reduzida gradualmente para fixar o brilho e quebrar sem causar brilho.
Componentees principais que determinam a qualidade do revestimento
Cada Linha de revestimento de chocolate série SJP e sistemas industriais comparáveis compartilham um conjunto comum de subsistemas, mas a qualidade de construção e a precisão do controle de cada subsistema é o que separa uma linha que mantém tolerâncias rígidas daquela que oscila dentro de um único turno.
| Component | Função Primária | Impacto típico de tolerância |
|---|---|---|
| Unidade de têmpera | Mantém a estrutura cristalina da massa de chocolate | Mais ou menos 0,5 graus de estabilidade |
| Cabeça de cortina | Fornece fluxo de revestimento uniforme em toda a largura da esteira | Variação de peso entre correias inferior a 3 por cento |
| Conjunto de faca de ar | Apara o excesso de revestimento na espessura desejada | Peso do revestimento ajustável em pequenos incrementos |
| Acionamento por correia de malha | Transporta o produto a uma velocidade constante e sincronizada | Variação de velocidade inferior a 1 por cento |
| Resfriamento tunnel | Define o revestimento sem induzir o aparecimento de gordura | Controle de gradiente multizona |
| Bomba de recirculação inferior | Devolve o excesso de chocolate ao reservatório | Evita acúmulo e desvio de viscosidade |
A unidade de têmpera merece atenção especial porque é o componente mais responsável pela aparência do produto acabado. O chocolate mal temperado fica com uma superfície opaca e listrada e tende a florescer poucos dias após a embalagem, enquanto o chocolate muito temperado pode endurecer muito rapidamente dentro do próprio revestimento, obstruindo a cabeça da cortina. Os sistemas com feedback de temperatura em circuito fechado nos tanques de fusão, têmpera e retenção mantêm uma faixa operacional mais estreita do que os sistemas que dependem de verificações manuais do termostato.
Benchmarks de rendimento em configurações de linha
A capacidade da linha geralmente é especificada pela largura e velocidade da correia, mas o número que importa operacionalmente é a produção revestida por hora, pois é isso que determina se o revestidor acompanha o ritmo de um depositador a montante ou de uma linha de cozimento. O gráfico abaixo reflete as faixas de rendimento comumente citadas em quatro classes típicas de largura de correia usadas em aplicações de revestimento de confeitaria e panificação.
Esses números mudam dependendo da densidade do produto, do peso alvo do revestimento e se a linha passa por uma passagem pré-fundo, portanto devem ser tratados como faixas de planejamento em vez de valores garantidos para qualquer produto específico. Uma instalação que reveste um wafer leve ficará na extremidade superior de uma faixa, enquanto um aglomerado denso de nozes com um peso de revestimento alvo mais pesado funcionará mais lentamente no mesmo equipamento.
Precisão do controle de temperatura durante um ciclo de produção
Um dos indicadores de desempenho mais negligenciados é o quão firmemente uma linha mantém a temperatura do chocolate enquanto funciona continuamente durante um turno de oito horas. Grandes oscilações de temperatura durante longas tiragens são uma fonte comum de problemas intermitentes de brilho e brilho que são difíceis de diagnosticar porque não aparecem em todos os lotes.
Os sistemas de circuito fechado que amostram continuamente a temperatura do banho e ajustam os elementos de aquecimento em pequenos incrementos mantêm uma faixa muito mais estreita do que as linhas que dependem de verificações manuais periódicas. Isto é mais importante em tiragens mais longas, uma vez que uma linha que se desvia um grau e meio ao longo de várias horas pode mudar um produto de temperado adequadamente para visivelmente subtemperado, sem qualquer ponto de gatilho óbvio.
Nota operacional: Os registros de temperatura retirados da unidade de têmpera e do banho de revestimento separadamente são mais úteis para solução de problemas do que uma única leitura combinada, uma vez que as duas zonas podem oscilar independentemente quando uma bomba de recirculação é subdimensionada para o volume do tanque.
Linha de revestimento versus revestimento manual: uma comparação estruturada
Os fabricantes que mudam de tanques de imersão manual ou de pequenos lotes para uma linha contínua geralmente pesam cinco fatores práticos em vez de um único valor de custo. A comparação de radar abaixo classifica o equipamento de revestimento automatizado em relação ao revestimento manual em uma escala relativa, com base em resultados operacionais comumente relatados.
O padrão que aparece consistentemente é que o revestimento manual mantém uma vantagem apenas no baixo custo inicial e, para lotes muito pequenos ou itens altamente personalizados, na flexibilidade de configuração. Em todos os outros eixos, incluindo a consistência da espessura do revestimento e o volume que um único operador pode processar por hora, os equipamentos automatizados têm pontuações substancialmente mais altas. É por isso que a imersão manual tende a persistir em ambientes artesanais ou de volume muito baixo, enquanto qualquer instalação que produza além de algumas centenas de quilogramas por turno normalmente descobre que o custo da mão de obra e a taxa de defeitos por si só justificam uma linha. A lacuna aumenta ainda mais quando os custos de embalagem e retrabalho são incluídos, uma vez que o revestimento manual inconsistente tende a gerar uma taxa mais elevada de itens que devem ser retrabalhados ou rebaixados antes de chegarem às embalagens de varejo.
Combinando especificações de equipamentos com sua linha de produtos
A escolha entre configurações de revestimento se resume a combinar algumas especificações com o produto real que está sendo revestido, em vez de simplesmente selecionar a maior máquina disponível. Os seguintes fatores tendem a ter maior influência na decisão final.
- Largura da esteira em relação à pegada do produto e espaçamento necessário entre as pistas para evitar pontes de chocolate entre os itens
- Se um pré-fundador é necessário, o que depende se o produto, de outra forma, aderiria a uma correia de malha nua
- Comprimento do túnel de resfriamento em relação à velocidade da correia, uma vez que túneis subdimensionados deixam o produto apenas parcialmente assentado na saída
- Capacidade do reservatório e dimensionamento da bomba de recirculação em relação ao volume diário de produção
- Comprimento de piso disponível, uma vez que as linhas de revestimento com túneis de resfriamento integrados podem durar consideravelmente mais do que apenas o cabeçote de revestimento
As instalações que executam tipos de produtos mistos na mesma linha também devem avaliar a rapidez com que o peso do revestimento e a velocidade da correia podem ser ajustados entre as execuções, uma vez que as trocas frequentes em uma linha construída para uma única configuração fixa criam tempo de inatividade que prejudica a vantagem de produtividade para a qual o equipamento foi adquirido.
Também vale a pena planear o crescimento futuro do volume em vez de dimensionar estritamente a produção actual. Adicionar um segundo revestimento posteriormente, uma vez que o espaço físico e as conexões de serviços públicos nunca foram contabilizados durante a instalação original, é normalmente muito mais perturbador e caro do que especificar um reservatório um pouco maior ou uma seção de túnel modular antecipadamente. A revisão dos requisitos de utilidade, incluindo a capacidade de ar comprimido para as facas de ar e a carga de refrigeração para o túnel de resfriamento, juntamente com as especificações mecânicas, evita uma lacuna comum em que o próprio revestimento é dimensionado corretamente, mas a infraestrutura de suporte da planta não.
Práticas de manutenção que prolongam a vida útil
O equipamento de revestimento opera continuamente com um produto alimentício que solidifica em contato com superfícies frias, o que significa que as rotinas de manutenção diferem um pouco das máquinas de produção de uso geral. Três áreas tendem a ser responsáveis pela maior parte do tempo de inatividade não planejado.
| Área de Manutenção | Frequência recomendada | Modo de falha se ignorado |
|---|---|---|
| Limpeza e tensionamento da correia de malha | Diariamente a semanalmente | Acúmulo de chocolate causando problemas de rastreamento da correia |
| Inspeção do bico da faca de ar | Semanalmente | Peso de revestimento irregular em toda a largura da esteira |
| Descalcificação do tanque de têmpera | Mensalmente | Transferência de calor e desvio de temperatura reduzidos |
| Resfriamento tunnel coil check | Trimestralmente | Tempo de preparação insuficiente, levando à saída suave do produto |
Os cronogramas de limpeza são mais importantes com o chocolate do que com muitos outros meios de cobertura porque o produto residual deixado no reservatório durante a noite recristalizará com uma estrutura de gordura diferente do chocolate recém-temperado, e reintroduzi-lo no banho na manhã seguinte sem o retemperamento adequado é uma causa comum e evitável de floração superficial nos primeiros lotes de um novo turno.
Manter um registro escrito das inspeções dos bicos, das verificações da tensão da correia e das datas de descalcificação do tanque também torna muito mais fácil detectar um desvio lento no desempenho antes que ele se torne uma parada total. Muitos eventos de inatividade não planejados em equipamentos de revestimento remontam a um intervalo de manutenção que foi ignorado uma vez e nunca foi corrigido, em vez de uma falha repentina de componente, e é por isso que uma simples lista de verificação recorrente tende a proporcionar um retorno maior do que qualquer peça única de equipamento de diagnóstico.
Categorias de produtos que mais se beneficiam com o revestimento
Nem todo produto revestido precisa de uma linha contínua completa, mas uma ampla gama de categorias atinge um limite de volume onde o equipamento de revestimento se torna a escolha mais prática em vez da imersão ou panificação manual. As categorias a seguir são os candidatos mais comuns para um revestidor dedicado.
- Wafers, biscoitos e biscoitos, onde uma vedação inferior uniforme evita que a base fique sem revestimento ou grude em uma esteira de malha exposta
- Cachos de nozes e barras de granola, que exigem um revestimento mais pesado e se beneficiam do controle preciso da faca de ar para evitar acúmulos em torno de formas irregulares
- Frutas secas e pedaços de mix de frutas secas, onde o tamanho pequeno do item torna o trabalho de imersão manual intensivo em relação à produção
- Barras de sorvete e novidades congeladas, que precisam de uma passagem rápida na cortina antes que o produto amoleça na esteira
- Centros de doces e bombons, onde a espessura consistente da casca afeta a aparência e a estabilidade na prateleira
Cada uma dessas categorias impõe demandas diferentes aos mesmos subsistemas centrais. Uma linha de novidades congeladas, por exemplo, prioriza a velocidade da cortina e um curto tempo de preparação em relação à capacidade do reservatório, enquanto uma linha de nozes prioriza a linha de facas de ar porque os próprios produtos são irregulares e densos. A revisão da categoria em que uma instalação se enquadra antes de especificar a largura da esteira ou o comprimento do túnel mantém a conversa sobre dimensionamento do equipamento baseada no produto real, e não em números de uso geral.
Defeitos comuns de revestimento e suas causas raízes
A maioria dos problemas de qualidade relacionados ao revestimento de equipamentos se enquadram em um pequeno número de padrões recorrentes. Reconhecer qual subsistema é responsável por um determinado defeito reduz consideravelmente o tempo de solução de problemas, uma vez que, caso contrário, os operadores tendem a ajustar primeiro o controle errado.
| Defeito | Causa provável | Subsistema a ser verificado |
|---|---|---|
| Espessura irregular do revestimento em toda a largura da correia | Bicos das facas de ar desalinhados ou parcialmente bloqueados | Conjunto de faca de ar |
| Acabamento superficial opaco ou entremeado | Chocolate fora de controle antes de chegar à cortina | Unidade de têmpera |
| Base nua ou exposta no produto acabado | Passagem pré-bottomer ausente ou mal ajustada | Pré-fundo |
| Produto grudado na saída | Tempo de permanência do túnel de resfriamento insuficiente | Resfriamento tunnel length or belt speed |
| Acumulação de chocolate em torno da base do produto | Excesso de fluxo da cortina em relação à pressão da faca de ar | Cabeça de cortina and air knife balance |
Como esses defeitos geralmente surgem de forma intermitente, em vez de ocorrer em todas as unidades, rastrear qual turno, tipo de produto ou condição ambiental se correlaciona com o problema geralmente é mais produtivo do que ajustar a máquina de forma reativa após um único lote sinalizado. A umidade ambiente e a temperatura da planta, em particular, podem alterar o desempenho do túnel de resfriamento mesmo quando todas as configurações internas permanecem as mesmas, e é por isso que algumas instalações registram as condições do ambiente juntamente com as verificações de qualidade do produto durante as transições sazonais.
Perguntas frequentes
Q1: Qual é a diferença entre um revestidor e uma máquina de imersão?
Uma máquina de imersão normalmente submerge itens individuais em um banho de chocolate estático ou levemente agitado, enquanto um revestidor é um sistema contínuo onde o produto se move sob uma cortina de chocolate em uma esteira de malha, seguido por corte com faca de ar e um túnel de resfriamento dedicado. Os enrobers são construídos para produção contínua e de alto volume, enquanto os equipamentos de imersão são adequados para execuções menores ou mais artesanais.
Q2: Como a espessura do revestimento é controlada em uma linha de revestimento?
A espessura do revestimento é definida principalmente pela pressão e ângulo da faca de ar, e não pelo próprio fluxo da cortina. A cortina aplica uma camada completa do excesso e as facas de ar sopram o excesso para deixar uma espessura desejada, que normalmente pode ser ajustada em pequenos incrementos para atender aos requisitos de peso do produto.
Q3: O que causa o florescimento do chocolate em produtos revestidos?
O florescimento é mais frequentemente causado por têmpera inadequada, oscilações de temperatura durante o resfriamento ou armazenamento do produto acabado em condições flutuantes de calor e frio após a embalagem. Aparece como uma película superficial cinzenta ou branca fosca e, embora não seja um problema de segurança alimentar, é tratada como um defeito de qualidade, uma vez que afecta a aparência e a textura.
Q4: Uma linha de revestimento pode lidar com vários tipos de produtos?
A maioria das linhas pode processar uma variedade de formatos e tamanhos de produtos dentro dos limites da largura da esteira e do comprimento do túnel de resfriamento, desde que o peso do revestimento, a velocidade da esteira e as configurações do pré-fundador sejam ajustados entre as execuções. Instalações com misturas de produtos altamente variadas devem confirmar o tempo de troca antes de selecionar uma configuração específica.
Q5: Quanto tempo um túnel de resfriamento precisa ter?
Os requisitos de comprimento do túnel dependem da velocidade da correia e do peso alvo do revestimento, uma vez que revestimentos mais espessos e velocidades mais rápidas da correia aumentam o tempo necessário para o chocolate endurecer completamente antes que o produto chegue à saída. Normalmente, isso é calculado a partir da combinação do tempo de permanência necessário e da velocidade da esteira de corrida da linha específica.