

Como alcançar estabilidade de massa: integrando bombas de alta eficiência, tanques de retenção e sistemas automáticos de têmpera
1. O Desafio Central: Retenção de Cristais Beta em Linhas de Fluxo Contínuo
Manter a massa de chocolate estável durante a transferência e armazenamento não é uma questão de sorte – é uma função de integração térmica e mecânica precisa. Quando o chocolate sofre transferência de massa de chocolate de uma caldeira de mistura para um recipiente de retenção, emergem dois fatores desestabilizadores: transformação polimórfica induzida por cisalhamento e desvio de temperatura. Uma mera flutuação de 2-3°C pode converter cristais beta V estáveis em formas indesejáveis, levando ao aparecimento de gordura e ao mau estalido.
Dados industriais indicam que sem buffering integrado e bombeamento controlado, a estabilidade da massa cai quase 40% dentro de 3 horas após a retenção. A solução reside na combinação de três componentes interdependentes: um tanque de retenção encamisado para inércia térmica, uma bomba de deslocamento positivo para transporte suave e uma máquina automática de têmpera para renovação da cristalização. Abaixo examinamos cada elemento através de lentes quantitativas.
Referência da indústria: As fábricas de confeitaria que usam circuitos de têmpera integrados relatam menos de 1,2% de desvio de viscosidade em execuções de produção de 8 horas, em comparação com 7-9% em configurações não integradas.
2. Espinha dorsal térmica: o papel do tanque de retenção de chocolate da série QBJ
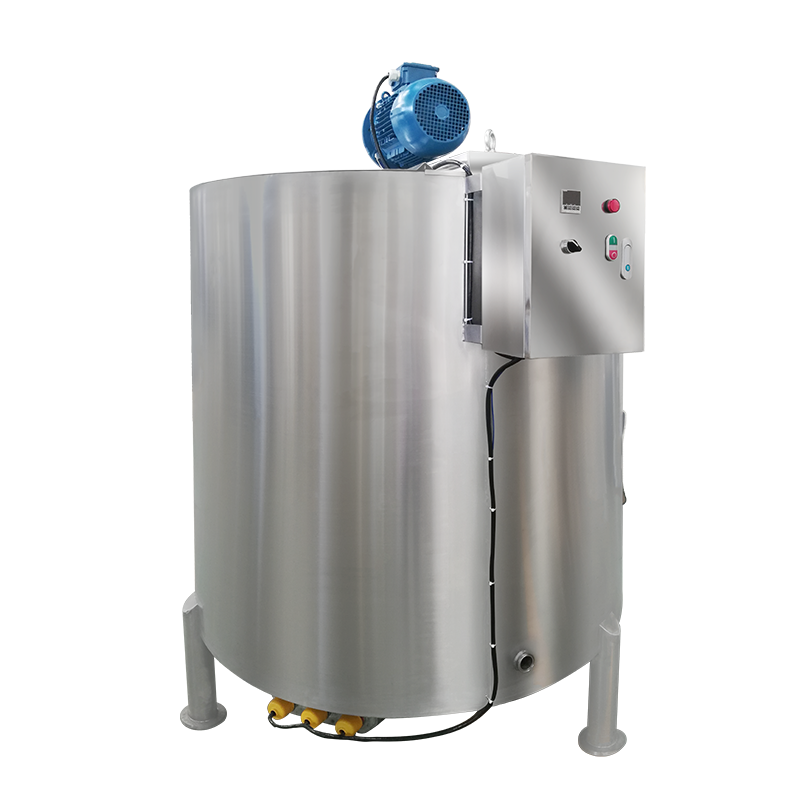
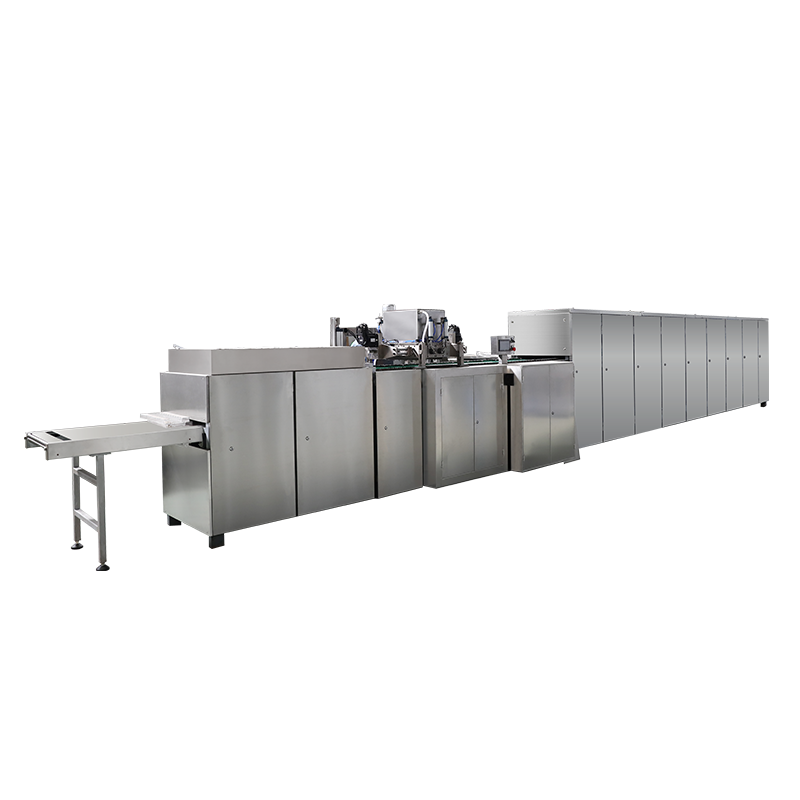
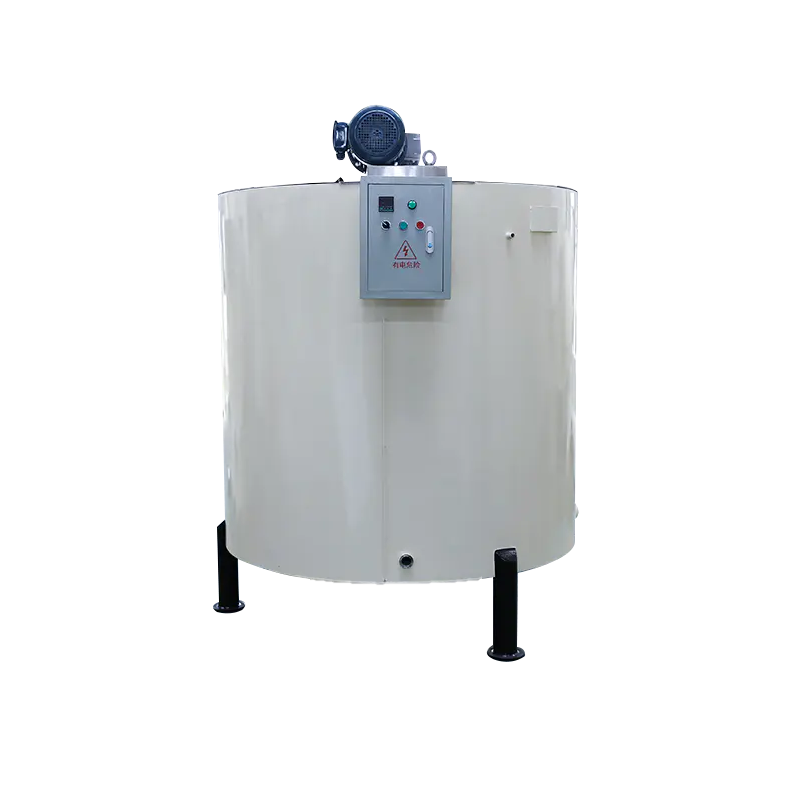
No centro da estabilidade de massa está o tanque de retenção de chocolate série qbj , um recipiente encamisado de aço inoxidável projetado especificamente para transferência de massa de chocolate entre as etapas de refino e têmpera. Ao contrário dos silos padrão, o tanque QBJ integra uma camisa de água quente com cobertura total que mantém a temperatura do produto dentro de ±0,5°C, fundamental para preservar os precursores de cristais beta.
2.1 Dinâmica do sistema de água quente encamisado
O tanque usa uma recirculação de baixa velocidade sistema de água quente encamisado para evitar superaquecimento localizado. A água entra a 42-45°C (para chocolate amargo) e sai a 40-42°C, criando um gradiente térmico suave. Este design evita a migração de gordura para a superfície, mantendo toda a massa fluida o suficiente para a sucção da bomba. As capacidades de retenção típicas variam de 2.000L a 15.000L, com velocidades de agitação personalizadas (6-12 RPM) para evitar aeração.
2.2 Integração com Revenimento Downstream
Quando o tanque QBJ alimenta diretamente um Máquina de têmpera de chocolate série qtj , o controle em malha fechada torna-se ainda mais eficiente. O tanque de retenção atua como um amortecedor de desaeração, depositando as bolhas de ar aprisionadas antes que a massa entre nas zonas de resfriamento da unidade de têmpera. Abaixo está uma faixa de especificações típica para a série QBJ:
| Capacidade do modelo | Temperatura de trabalho da jaqueta | Velocidade do agitador (RPM) | Uniformidade de temperatura |
|---|---|---|---|
| 2.000 litros | 30-60°C | 6-10 | /-0,4°C |
| 5000L | 30-60°C | 7-12 | /-0,5°C |
| 10000L | 35-55°C | 5-8 | /-0,6°C |
3. Transporte Suave: Bomba de Deslocamento Positivo DTJ para Chocolate
Qualquer tanque de retenção é tão bom quanto seu método de transferência de saída. As bombas centrífugas introduzem alto cisalhamento, quebrando redes de cristais. O bomba de chocolate dtj emprega um lóbulo rotativo bomba de deslocamento positivo mecanismo, fornecendo vazões de 500 L/h a 12.000 L/h com pulsação inferior a 3%.
- Controle de cisalhamento: Taxa de cisalhamento máxima abaixo de 1500 s^-1, preservando a integridade do cristal beta.
- Estabilidade térmica: Revestimento integrado para manter o corpo da bomba a ±1°C da temperatura do chocolate.
- Manipulação de viscosidade: Até 150.000 cP a 40°C sem cavitação.
Dados de campo de linhas de revestimento de média escala mostram que a substituição de uma bomba de engrenagens padrão por uma bomba DTJ reduziu as rejeições da unidade de têmpera em 18% devido a menos fraturas de sementes de cristal. A bomba também permite fluxo reverso para esvaziamento do tanque, evitando zonas mortas.
4. Controle de cristalização: do laboratório ao revenimento comercial
O estágio final de estabilidade é a cristalização controlada. Duas escalas são críticas: validação laboratorial e produção completa.
4.1 Temperamento em Escala Laboratorial para Validação de Receitas
Antes de comprometer toneladas de massa, os fabricantes usam o máquina de têmpera de laboratório qtj25 para simular parâmetros de produção. Esta unidade de bancada processa lotes de 25 kg com controle de temperatura em quatro zonas (aquecimento, resfriamento, reaquecimento, estabilização). Têmpera em escala laboratorial permite que os engenheiros mapeiem curvas de viscosidade e taxas de formação de cristais beta sem desperdiçar matéria-prima. Ciclo típico de laboratório: 45 min desde o bloco sólido até a massa fluida perfeitamente temperada.
4.2 Escala Comercial: Sistemas Automáticos Série QTJ
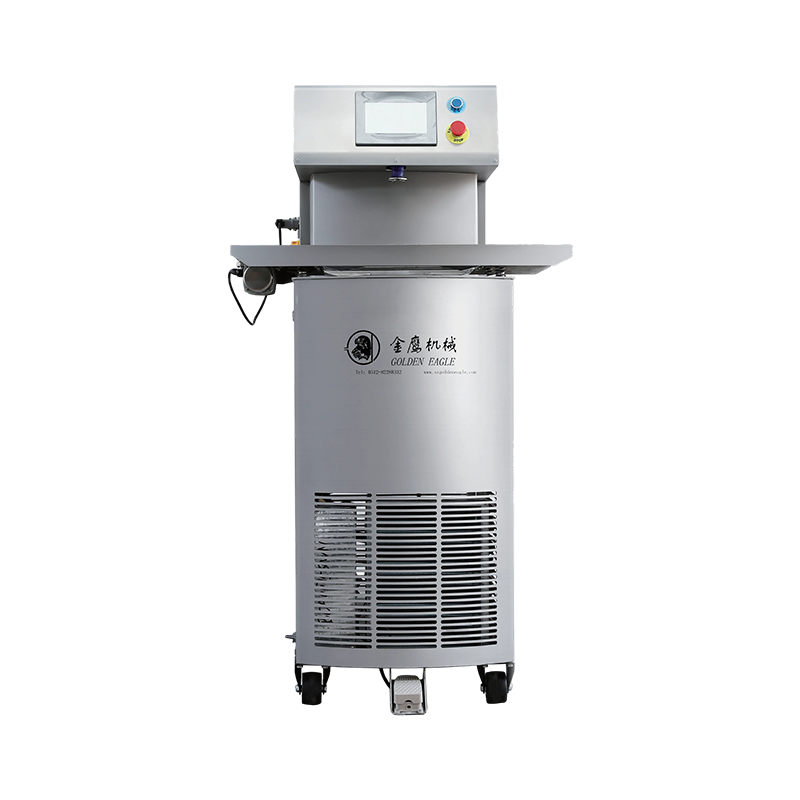
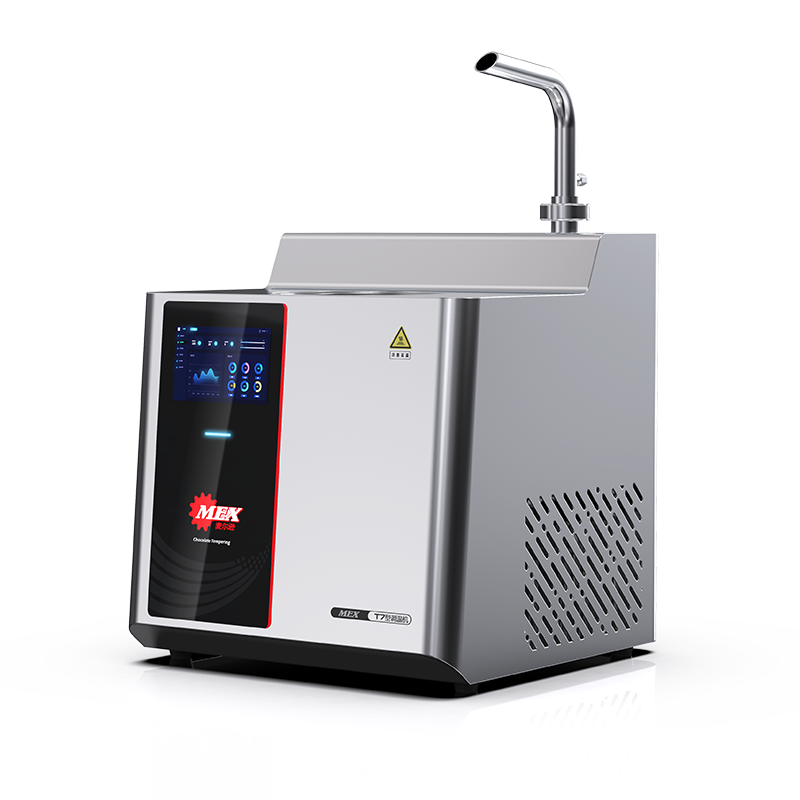
Para produção contínua, o Máquina de têmpera de chocolate série qtj (variantes comerciais de 150 kg/h a 3000 kg/h) combina trocadores de calor de superfície raspada com circuitos de água controlados por PID. Ao contrário dos sistemas estáticos, a série QTJ utiliza resfriamento adaptativo baseado em feedback de viscosidade em tempo real, mantendo estabilidade do cristal beta dentro de 88-92% da massa cristalina total - verificada por calorimetria de varredura diferencial.
Um típico máquinas automáticas de têmpera de chocolate a configuração inclui uma seção de pré-resfriamento (de 45°C a 28°C), uma zona cristalizadora (28°C a 25°C com semeadura de alto cisalhamento) e uma seção de aquecimento (de volta a 29°C para trabalho). O resultado: brilho, encaixe e contração dentro dos padrões ISO 23275.
5. Integração Sinérgica: Uma Estratégia de Controle Unificada
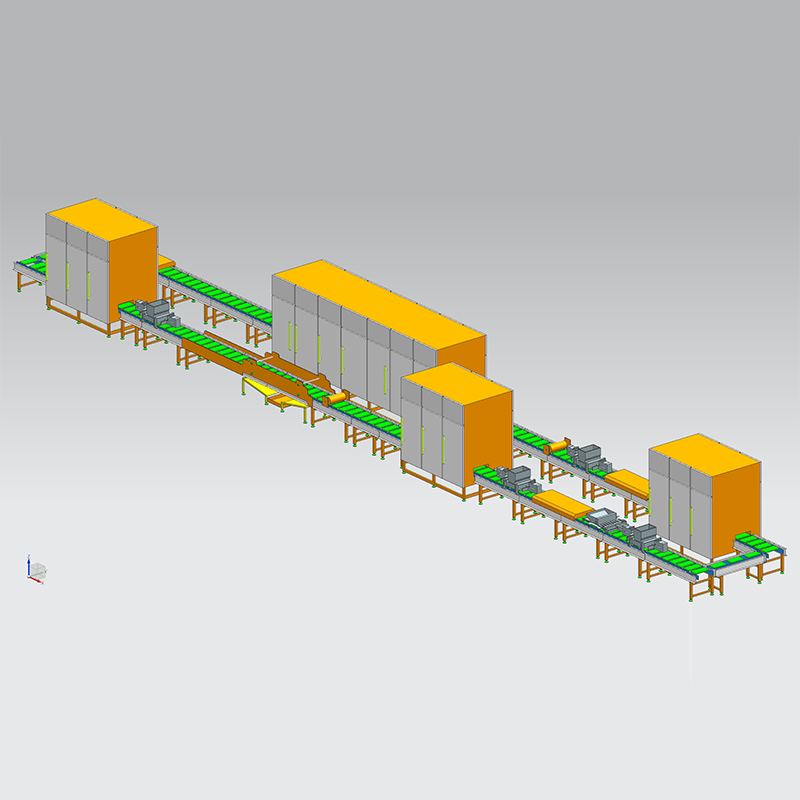
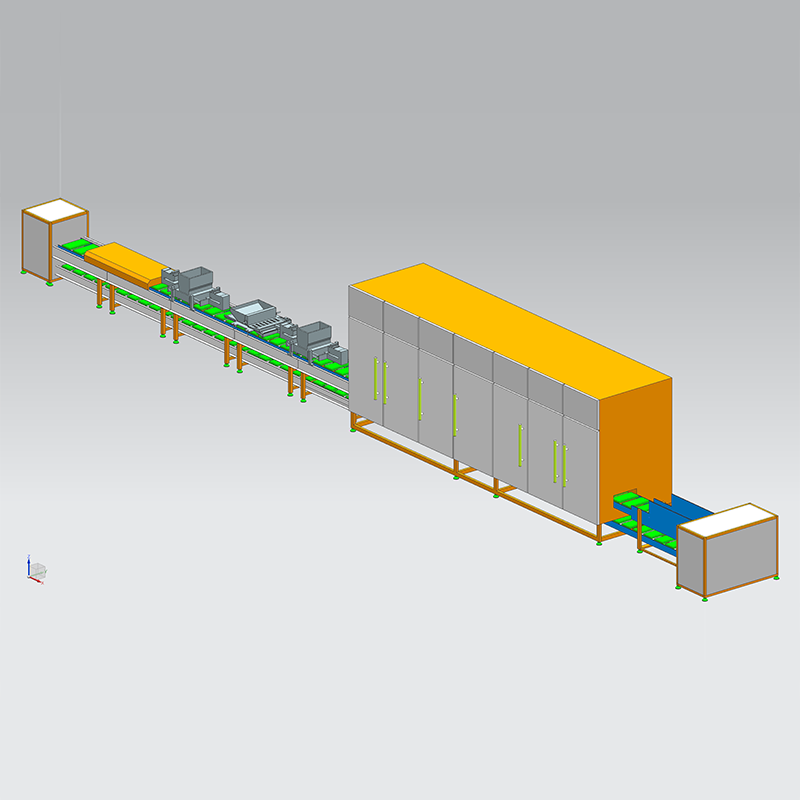
Componentes separados são insuficientes; verdade transferência de massa de chocolate a estabilidade vem de uma rede de comunicação. Um PLC central lê a temperatura dos sensores superior/médio/inferior do tanque QBJ, a temperatura corporal da bomba DTJ e o índice de cristalinidade de saída da unidade de têmpera QTJ. Com base nesses dados, o sistema de água quente encamisado ajusta as taxas de fluxo para pré-aquecer a bomba antes da partida (evitando a solidificação) e para compensar a perda de calor em tubulações longas.
5.1 Etapas Práticas de Implementação
- Etapa 1: Dimensione o tanque de retenção QBJ com pelo menos 2,5x a produtividade horária da unidade de têmpera para permitir a desaeração.
- Etapa 2: Instale a bomba DTJ em uma célula de carga para monitorar o fluxo de massa e detectar alterações de viscosidade.
- Etapa 3: Transforme a temperatura de saída da máquina de têmpera em cascata para o controle da camisa do tanque de retenção - se o revenido apresentar sub-resfriamento, o tanque aumentará a temperatura da massa de entrada em 0,3°C.
Um confeiteiro europeu (anónimo devido à política) reduziu os resíduos de reprocessamento de 12% para 3,7% após implementar essa integração. O período de retorno para modernizar uma linha existente com um tanque QBJ e uma bomba DTJ foi inferior a 9 meses, com base na economia de energia e na redução de retrabalho.
6. Métricas Econômicas e de Qualidade de Sistemas Integrados
Estabilidade de viscosidade
/- 2,3%
mais de 12h segurando
Retenção de cristal beta
≥89%
após transferência DTJ
Economia de energia
-18%
vs loops recirc tradicionais
Essas métricas são derivadas de plantas que utilizam máquinas automáticas de têmpera de chocolate com bombas de retenção encamisadas e de deslocamento positivo. O investimento de capital é muitas vezes compensado pela redução das reivindicações de formação de gordura e pela vida útil prolongada (até 14 meses sem defeitos superficiais).
7. Perguntas frequentes
Q1: Como o tanque de retenção de chocolate da série QBJ evita a separação de gordura durante o armazenamento prolongado?
O tanque de retenção de chocolate série qbj utiliza um agitador raspador de baixa velocidade e uma camisa de água completa com uniformidade de temperatura dentro de 0,5°C, evitando gradientes térmicos que causam migração de gordura. A agitação suave também mantém a homogeneidade do conteúdo de gordura sólida sem cortar as redes de cristais.
P2: Por que uma bomba de deslocamento positivo é crítica para o transporte de chocolate?
Ao contrário das bombas centrífugas, uma bomba de deslocamento positivo como a bomba DTJ fornece fluxo constante independentemente da contrapressão, com cisalhamento mínimo. Isso preserva as sementes de cristal beta e evita a quebra da viscosidade. A bomba de chocolate DTJ foi projetada especificamente com perfis de lóbulo otimizados para chocolate e camisas de aquecimento integradas.
Q3: Posso usar uma máquina de têmpera de laboratório para produção de pequenos lotes de chocolate especial?
Sim. O máquina de têmpera de laboratório qtj25 é ideal para lotes de 20 a 30 kg, tornando-o perfeito para chocolateiros artesanais ou laboratórios de P&D. Ele replica a curva de cristalização de grandes Máquina de têmpera de chocolate série qtj unidades, então as receitas são dimensionadas diretamente.
Q4: Qual é a sequência de temperatura recomendada para uma máquina de têmpera automática comercial?
Para chocolate amargo: aquecer a 45°C (derreter total), esfriar a 28°C (formação de cristais), reaquecer a 30,5-31°C (desestabilizar cristais instáveis), depois manter a 29-30°C para trabalhar. O chocolate ao leite/branco utiliza temperaturas mais baixas em 2-3°C. As máquinas da série QTJ automatizam essa sequência com precisão de ±0,2°C.
Q5: Com que frequência o sistema de água quente encamisado deve ser limpo para obter uma transferência de calor ideal?
A cada 400-600 horas de funcionamento, dependendo da dureza da água. Use uma solução descalcificante com concentração de 2-5% circulando a 60°C por 90 minutos. Depósitos de incrustações tão finos quanto 0,3 mm reduzem a eficiência da transferência de calor em 12-15%, impactando diretamente estabilidade do cristal beta .