

Como projetar linhas prontas para uso automatizadas de alto rendimento para Snickers, Nougat e barras de cereais compostas
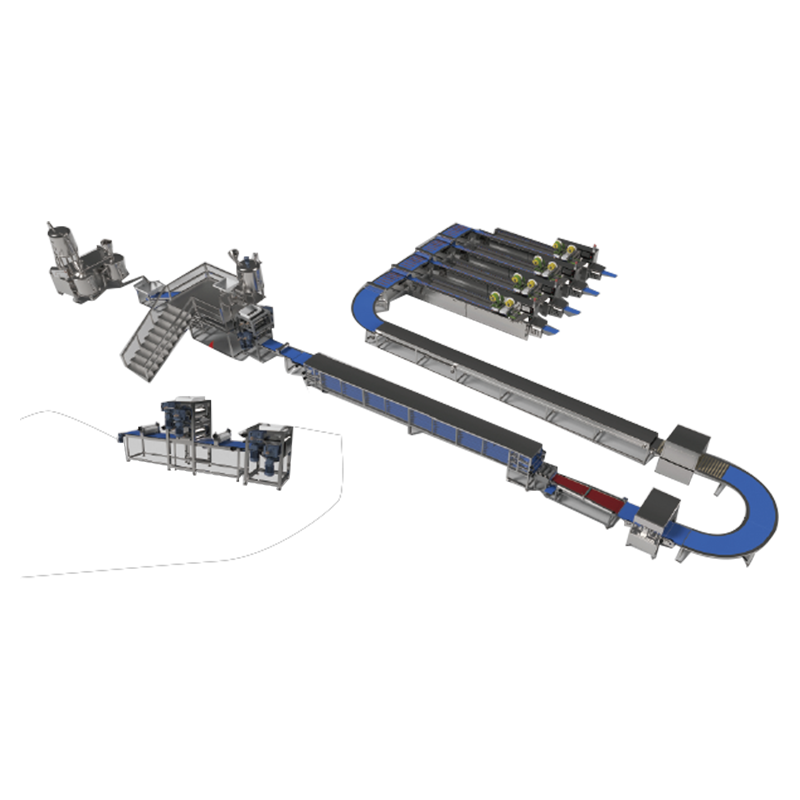
A fabricação moderna de doces e salgadinhos exige precisão absoluta, controle térmico e sincronicidade mecânica de alta velocidade. O processamento de ingredientes crus em barras de chocolate multicamadas, placas de nougat aeradas ou matrizes densas de cereais requer engenharia mecânica especializada. Uma solução pronta para uso totalmente integrada faz a transição de materiais delicados por meio de preparação de massa, aeração contínua, formação de placas, resfriamento multicamadas, corte preciso e embalagem em alta velocidade. Implementando um otimizado linha de produção de riso requer profundo conhecimento de estabilização termodinâmica e sincronização de fluxo de massa para atender consistentemente tolerâncias geométricas e de peso precisas.
Termodinâmica e projeto mecânico de misturadores de aeração Nougat
Nougat forma a base estrutural e textural de muitas barras de chocolate compostas lendárias. Alcançar a textura leve, mas mastigável, depende inteiramente da aeração mecânica controlada. Nougat aerating mixers operate by dissolving air under pressure into a hot, concentrated sugar syrup matrix combined with whipping agents like egg albumin or hydrolyzed vegetable proteins.
O desafio da engenharia reside em manter uma emulsão gás-líquido estável enquanto o xarope esfria e cristaliza. Os misturadores avançados utilizam uma geometria de cabeça de rotor-estator de alto cisalhamento encerrada em uma câmara de mistura pressurizada. O xarope de açúcar é bombeado através de bombas de deslocamento positivo para dentro da câmara, onde o ar comprimido filtrado é injetado simultaneamente em pressões que variam de 3 a 6 bar.
Especificações de preparação de massa e cozimento de xarope
Antes da aeração, o xarope deve ser cozido até atingir um teor exato de matéria seca, normalmente entre 88% e 94%. Fogões de bobina contínua ou evaporadores de filme fino são combinados com sensores automatizados de monitoramento de umidade. Se o perfil de umidade se desviar em até 0,5%, o nougat resultante será muito pegajoso para ser cortado ou muito quebradiço para passar pelos rolos a jusante.
| Parâmetro do Processo | Faixa alvo | Mecanismo de Controle Crítico |
|---|---|---|
| Syrup Cooking Temperature | 125 a 138 graus Celsius | Válvulas modulantes de controle de vapor |
| Pressão da Câmara de Aeração | 3,5 a 5,0 barras | Válvulas de contrapressão proporcionais automatizadas |
| Velocidade de cisalhamento rotor-estator | 250 a 450 rpm | Motores de indução com acionamento de frequência variável |
| Densidade Final do Nougat | 0,65 a 0,85 gramas por centímetro cúbico | Medidores de fluxo de massa Coriolis em linha |
Once the optimal aeration density is verified by inline sensors, the aerated mass is metered through jacketed, tempered piping to prevent premature setting. As linhas de distribuição encamisadas são aquecidas através de um circuito de circulação de água estabilizado precisamente a 65 graus Celsius.
Equipamento de extrusão de barras de chocolate multicamadas e formação de lajes
Transformar torrão aerado e caramelo cozido em uma folha altamente uniforme e multicamadas requer equipamento de formação de placas para serviços pesados. A integridade estrutural e a uniformidade da porção de milhões de barras dependem diretamente da precisão mecânica desses enormes rolos de calibração.
Para uma configuração de barras multicamadas, o processo começa na estação inicial de formação da laje. Um funil especializado de rolo duplo recebe o nougat aerado. Esses rolos são resfriados internamente por meio de circuitos de circulação de água glicol. O nougat é comprimido em uma folha perfeitamente lisa de espessura exata em uma esteira transportadora contínua de qualidade alimentar. A superfície dos rolos é tratada com microtexturas antiaderentes gravadas a laser para evitar que grudem sem a necessidade de antiadesivos químicos.
Dinâmica de depósito de camada de caramelo
Uma vez formada e estabilizada a camada base de nougat na correia, ela se move diretamente abaixo de uma estação secundária de deposição de camada de caramelo. O caramelo apresenta dificuldades de engenharia distintas devido à sua natureza viscoelástica e alta retenção térmica. A cabeça de deposição deve aplicar uma camada uniforme e fluida de caramelo sobre a placa de nogado em movimento, a temperaturas entre 85 e 95 graus Celsius.
O dosador possui um funil revestido aquecido, equipado com um rolo de alimentação interno e uma lâmina raspadora de precisão ajustável. The height of this blade is governed by high-precision servo actuators, allowing real-time micro-adjustments based on thickness data provided by downstream laser scanning sensors.
Engenharia de corte e espalhamento de amendoim de precisão
Imediatamente após a deposição do caramelo, enquanto a camada de caramelo permanece quente e pegajosa, o produto passa por um sistema volumétrico de alimentação e prensagem de nozes. Os amendoins torrados devem ser distribuídos pela matriz de caramelo com exata homogeneidade espacial. Essa uniformidade é vital para um peso consistente da barra e uma estética transversal.
- Dosagem Volumétrica: Os amendoins são dispensados a partir de um funil oscilante de ingrediente seco equipado com células de carga integradas para monitorar as taxas de esgotamento de massa.
- Alimentadores Vibratórios Gravimétricos: Um conjunto de canais vibratórios controlados por frequência espalha os amendoins por toda a largura da placa de caramelo, evitando lacunas ou aglomeração excessiva.
- Integração Mecânica: A placa passa então sob um rolo de gravação calibrado. Este rolo pressiona suavemente os amendoins na camada quente de caramelo, fixando-os no lugar sem quebrar as nozes ou distorcer a camada subjacente de nougat.
Processamento de barras de cereais e cortadores de guilhotina de alta velocidade
Enquanto as barras de chocolate dependem de caramelo dúctil e massas aeradas, as barras de cereais compostas apresentam um perfil de material totalmente diferente. Um moderno linha de produção de barra de cereal deve processar grãos crocantes delicados e quebradiços, aveia em flocos, frutas secas e aglutinantes viscosos de açúcar ou mel sem esmagar os componentes frágeis. Manter a integridade estrutural é essencial para proporcionar a textura crocante que os consumidores esperam.
O ligante e os agregados secos são misturados em misturadores contínuos de pás de eixo duplo configurados para aplicar força de cisalhamento mínima. A massa é então transferida para um formador de placas especializado de baixa pressão. Instead of using high-pressure compression rollers that could smash the cereal grains, these systems employ multiple gentle calibrating rollers. Esses rolos comprimem lentamente a massa em uma matriz coesa de densidade e espessura uniformes.
Cinemática de cortadores de guilhotina de alta velocidade
Depois que a placa de doce ou cereal tiver percorrido o túnel de resfriamento de múltiplas camadas e alcançado rigidez estrutural, ela deverá ser cortada em dimensões de barra individuais. Este processo é dividido em duas fases distintas: corte longitudinal e corte transversal. Longitudinal slitting is performed by a series of ultra-sharp, circular rotating blades that separate the wide slab into parallel ribbons.
O núcleo mecânico da área de corte é a guilhotina de alta velocidade, que executa os cortes transversais. Para linhas modernas que operam em altas velocidades de transporte, um cortador vertical estacionário padrão causaria o empilhamento do produto e esmagaria as barras. Portanto, os engenheiros utilizam um mecanismo mecânico complexo conhecido como guilhotina voadora.
Para evitar que caramelo pegajoso, nougat ou aglutinantes açucarados grudem na lâmina, sistemas avançados de guilhotina incorporam transdutores ultrassônicos de alta frequência. Esses transdutores vibram a lâmina a 20 kHz ou 35 kHz. Esta vibração ultrassônica reduz o atrito, elimina acúmulos pegajosos, garante cortes limpos e minimiza o desperdício de produto.
Integração de componentes de biscoitos com linhas de confeitaria
Muitos formatos avançados de lanches combinam bases de biscoitos crocantes com camadas de nougat, caramelo ou chocolate. Alcançar essa mistura requer conectar perfeitamente uma máquina industrial contínua de fabricação de biscoitos à linha de confeitaria. O componente do biscoito deve corresponder exatamente à velocidade de produção, largura e alinhamento do equipamento de formação de chocolate.
A integração de uma linha de produção automática de biscoitos requer redes de controle avançadas, normalmente gerenciadas por Controladores Lógicos Programáveis (CLPs) centrais, que se comunicam por meio de protocolos Ethernet Industrial de alta velocidade. Se ocorrer uma mudança de velocidade no forno de cozimento ou na esteira de resfriamento, os sistemas de formação e revestimento a jusante deverão ajustar automaticamente seus parâmetros para evitar atolamentos ou lacunas no produto.
Thermodynamic Challenges in Combining Biscuit and Confectionery Layers
Os biscoitos emergem de transportadores de resfriamento com baixo teor de umidade e temperatura ambiente. Se uma camada de caramelo ou nougat quente e com alto teor de umidade for colocada diretamente sobre um biscoito seco sem preparação, ocorrerá uma migração termodinâmica de umidade. Com o tempo, o biscoito absorve água da massa de confeitaria adjacente, perdendo a crocância e ficando macio, enquanto o caramelo fica seco e duro.
Para eliminar esse problema, as linhas automatizadas instalam zonas de condicionamento e microrevestimentos entre os linha de produção de nougat e os sistemas de manuseio de biscoitos. Um microrevestidor aplica uma camada de barreira ultrafina de manteiga de cacau pura ou revestimento composto à base de gordura na superfície superior do biscoito. Essa barreira sela a estrutura porosa da massa assada, bloqueando a transferência de umidade e preservando as texturas distintas de cada camada durante todo o seu prazo de validade.
Perguntas frequentes
Q1: Como uma lâmina de guilhotina ultrassônica evita que o caramelo e o nougat grudem durante o corte em alta velocidade?
As guilhotinas ultrassônicas usam um transdutor piezoelétrico para vibrar a lâmina de corte em frequências entre 20 e 35 kHz. Esta rápida microvibração cria uma superfície de atrito extremamente baixo, tornando quase impossível que materiais viscoelásticos como caramelo e nogado adiram ao metal da lâmina. Garante cortes verticais perfeitamente limpos, minimiza a deformação do produto e elimina as frequentes paradas de linha necessárias para limpar as lâminas mecânicas tradicionais.
P2: Qual é a principal causa da variação de peso em uma linha automatizada de produção de barras de cereal e como ela é controlada?
A principal causa da variação de peso é a densidade aparente irregular na massa de cereal misturada antes de entrar na fase de compressão. Essa variação é gerenciada pela instalação de sistemas automatizados de alimentação gravimétrica e scanners de perfil a laser multiponto logo antes dos formadores de placas. If the scanners detect a thickness or density deviation, a signal is sent to adjust the servo motors on the calibration rollers. Isso permite ajustes em tempo real para manter os pesos dos produtos dentro das tolerâncias de 1%.
P3: Por que é necessário um zoneamento rigoroso de temperatura dentro dos túneis de resfriamento de uma linha de barras de chocolate multicamadas?
Uma barra multicamadas contém componentes com diferentes propriedades térmicas, como nougat, caramelo, nozes e chocolate. Chocar uma barra quente com ar extremamente frio pode causar contração irregular, causando empenamento da placa, rachaduras ou aparecimento de gordura de chocolate. Os túneis de resfriamento prontos para uso utilizam zonas distintas com temperatura controlada, começando com um resfriamento moderado para estabilizar o caramelo e o nogado, seguido por zonas frias para solidificar a estrutura e terminando com uma zona de reaquecimento para elevar a temperatura da barra acima do ponto de orvalho ambiente, evitando a condensação da água antes da embalagem.
Q4: Como uma máquina industrial de fazer biscoitos sincroniza com uma linha de barras de chocolate se suas velocidades de processamento são diferentes?
A sincronização é gerenciada por um sistema automatizado de buffer e indexação multicamadas. Sensores fotoelétricos de alta precisão monitoram o rendimento da linha automática de produção de biscoitos. Se a linha de biscoitos funcionar mais rápido do que a linha de doces a jusante, o excesso de biscoitos será direcionado para buffers de armazenamento temporário. O PLC principal utiliza drives de frequência variável para ajustar continuamente a velocidade dos transportadores de indexação, garantindo que os biscoitos cheguem precisamente alinhados às estações de depósito de nougat e caramelo.
P5: Quais procedimentos de higienização são projetados em modernas linhas de extrusão de confeitaria prontas para uso?
Os sistemas de produção modernos e prontos para uso utilizam sistemas avançados de limpeza no local (CIP) para todos os equipamentos de preparação de massa e manuseio de líquidos, combinados com princípios de design para saneamento para máquinas mecânicas. Formadores, depositadores e cortadores são construídos com estruturas de aço inoxidável lisas e abertas que resistem à coleta de água, possuem motores de lavagem com classificação IP69K e apresentam correias transportadoras de liberação rápida. Este projeto permite que as equipes de manutenção limpem e higienizem completamente as máquinas com tempo de inatividade mínimo, garantindo total conformidade com os padrões internacionais de segurança alimentar.